Yeni bir SKU'yu henüz onaylamış bir gıda fabrikasının genellikle üç rakamı hazırdır: dakika başına hedef poşet, poşet boyutları ve kurulum tarihi. Projenin geri kalanına sessizce karar veren sayı dördüncüdür ve nadiren yazılır - ürünün teraziden çıkıp torbaya düştüğü anda nasıl davrandığı.
Get that wrong and a line rated at 80 bags per minute will settle at 50 to 55, with giveaway quietly eating a few grams out of every pack. Bunu önleyen sıra gösterişten uzak ama güvenilirdir: ürünü karakterize edin, dozaj yöntemini seçin, torba formatını seçin, ardından zincirdeki en yavaş istasyon etrafında boyut taşıma, inceleme ve koli paketleme. İlk önce torbalama makinesini satın almak ve etrafındaki her şeyi monte etmek, yeni bir hattın ilk yıldaki geri ödeme hedefini tutturamamasının en yaygın nedenidir.
A dosing system is only as good as the product data behind it. Modelleri karşılaştırmadan önce altı soruyu yanıtlayan tek sayfalık bir ürün sayfası hazırlayın:
Two products that look identical on a line drawing can demand completely different feeders. Frozen mixed vegetables flow well and suit combination weighing. Dried apricots stick, smear seals and need a different approach. Milk powder behaves like a liquid in a hopper and like dust in the air, so it needs an auger filler plus dust extraction, not a weigher.
Most food lines, whether they pack 30 bags a minute or 300, can be mapped into five zones. Walk the product through each one on paper before you look at quotations.
Between zones, add accumulation. İki metrelik tampon konveyör döngüsü, bir film eklemenin veya sıkışmanın otuz saniyelik maliyetini emer ve bu, koli paketleyicinin her tereddüt ettiğinde tartıcıyı durdurmaktan çok daha ucuzdur.
Dosing is where the money is made or lost. 250 g'lık bir paketteki her gram gereksiz israf, dakikada 60 torba ve iki vardiya ile çarpıldığında, iki dolgu türü arasındaki fiyat farkını gölgede bırakan bir ürün haline gelir.
| Method | Tipik ürünler | Çalışma doğruluğu | Pratik sınırlar |
|---|---|---|---|
| Combination (multihead) weigher | Frozen vegetables, nuts, snacks, candy, pasta, pet treats | ±0.5–1.5 g on 100–500 g doses | Serbest akışlı parçalara ihtiyaç duyar; uzun çerçeveler, torbalayıcının üzerinde tavan boşluğu gerektirir |
| Doğrusal kantar | Rice, sugar, seeds, granules, small-dose retail packs | ±1–2 g, çok kafalıdan daha yavaş döngü | Şerit başına daha düşük çıktı; İlerleme eşit değilse doğruluk bozulur |
| Burgu (vida) dolgusu | Un, süt tozu, baharatlar, kakao, kahve | Dozun ±%1–2'si | Toz kontrolü, tüpte ürün birikmesi, dolum sonrası gazdan arındırma |
| Hacimsel fincan | Tuz, şeker, pirinç, fasulye, serbest akışlı granüller | Dozun ±%2–3'ü | Yığın yoğunluğundaki herhangi bir değişiklik paketin ağırlığını doğrudan kaydırır |
Bir paketin iki bileşeni karıştırdığı durumlarda (mesela fındık ve kurutulmuş meyve veya erişte bloklu bir baharat poşeti), ayrı besleme kanallarına sahip bir karıştırma terazisi, ikinci bir dolum istasyonu olmadan oranın sabit kalmasını sağlar.
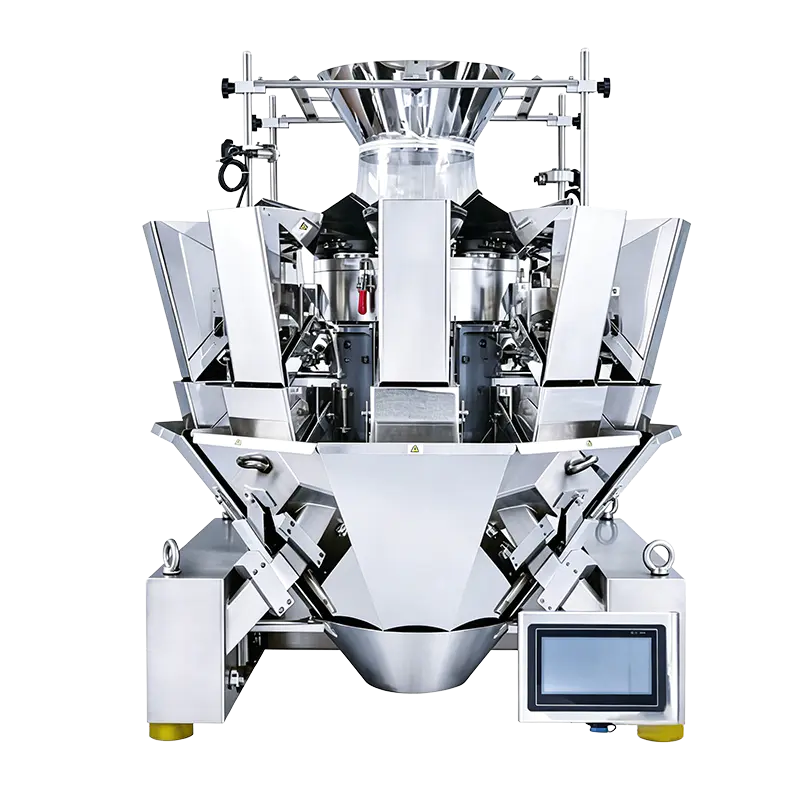
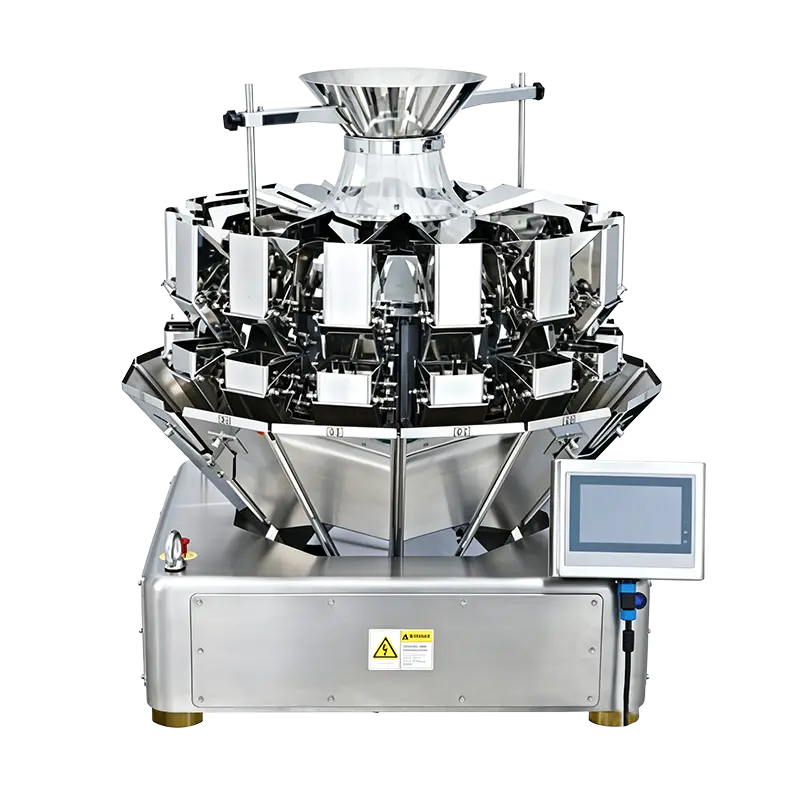
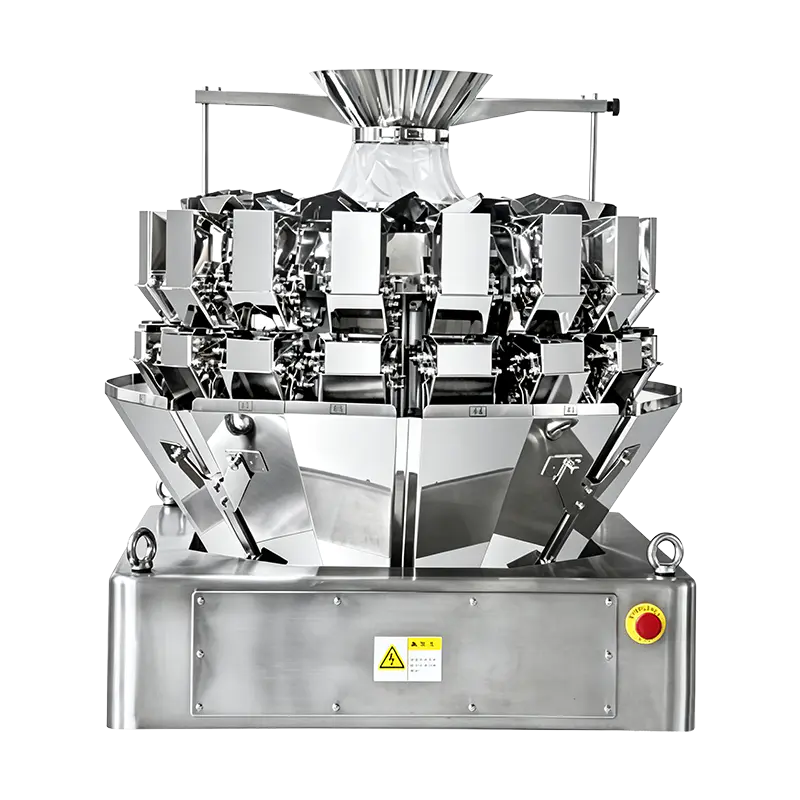 JW-A16 16 Kafalı Mini Çok Kafalı Terazi Küçük dozlu, serbest akışlı ürünler için bu 16 kafalı terazi, 2–200 g dozajlama, 180 paket/dakikaya kadar hız ve yüksek hızlı tartım için çift toplama hunisi sağlar. Ürünü Görüntüle →
Kombinasyon ve doğrusal tartım arasındaki seçim, yalnızca fiyattan ziyade doz toleransı, parça bütünlüğü ve çevrim süresine göre yapılır; the çok kafalı ve doğrusal tartım karşılaştırması Çalışılan sayılarla yapılan değiş tokuşların üzerinden geçer.
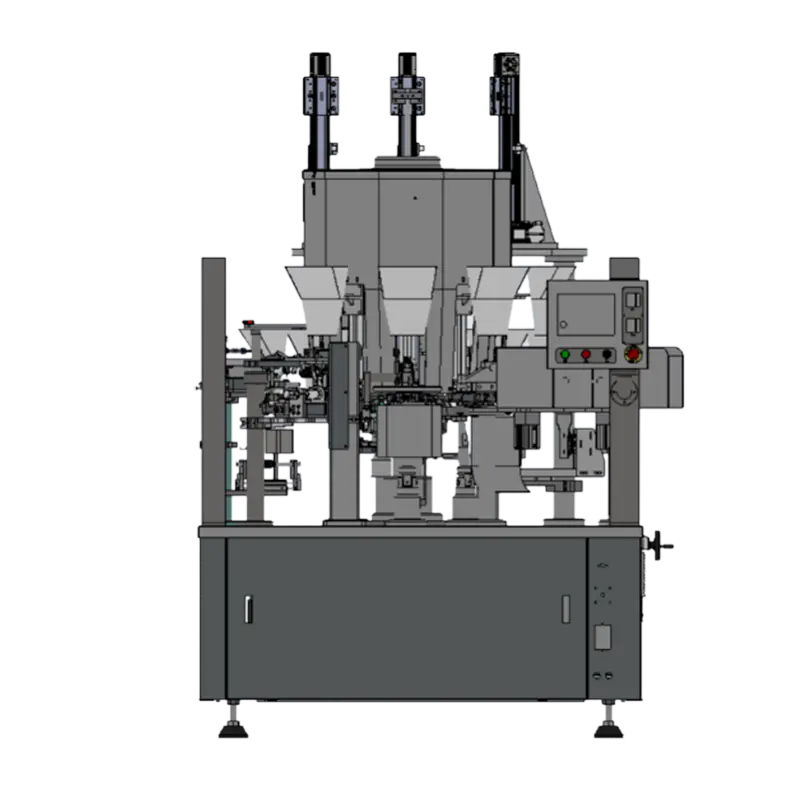
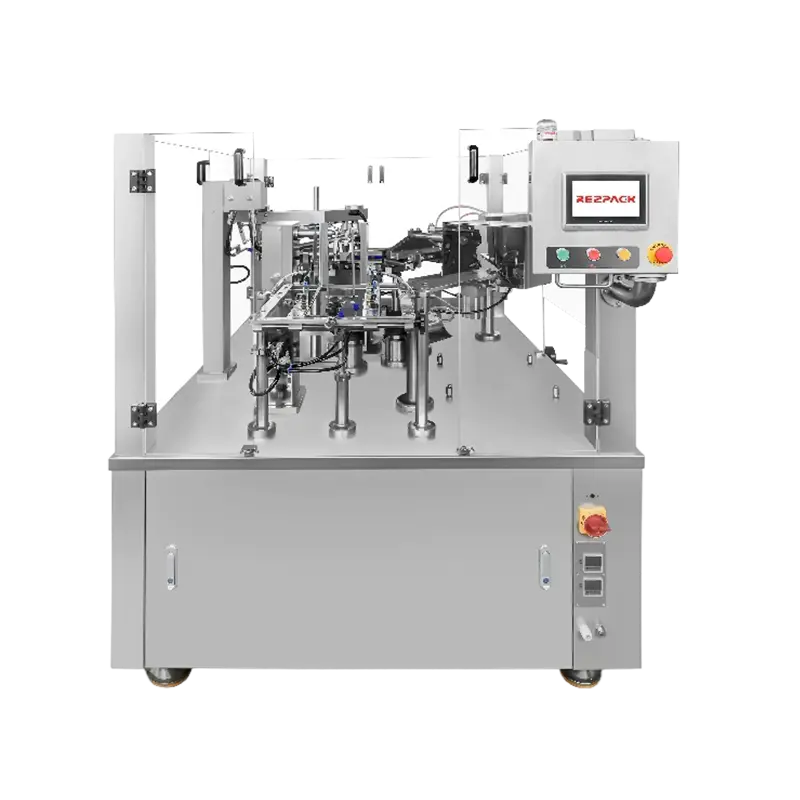
Bu, fabrikanın film deposunu, paketin raftaki varlığını ve bakım rutinini şekillendiren karardır. Dikey form-doldurma-mühürleme düz bir rulodan yapılır, bu nedenle paket başına film maliyeti daha düşük ve hızlar daha yüksektir, ancak bitmiş torba, mütevazı baskı kaydına sahip ve yeniden mühürleme özelliği olmayan bir yastık veya köşebenttir. Hazır poşet makineleri bitmiş bir poşeti bir dergiden alır, açar, doldurur ve mühürler; bu da daha düşük hızda ve daha yüksek film maliyetiyle dik tabanlara, fermuarlara, ağızlara ve daha ağır doldurmalara olanak tanır.
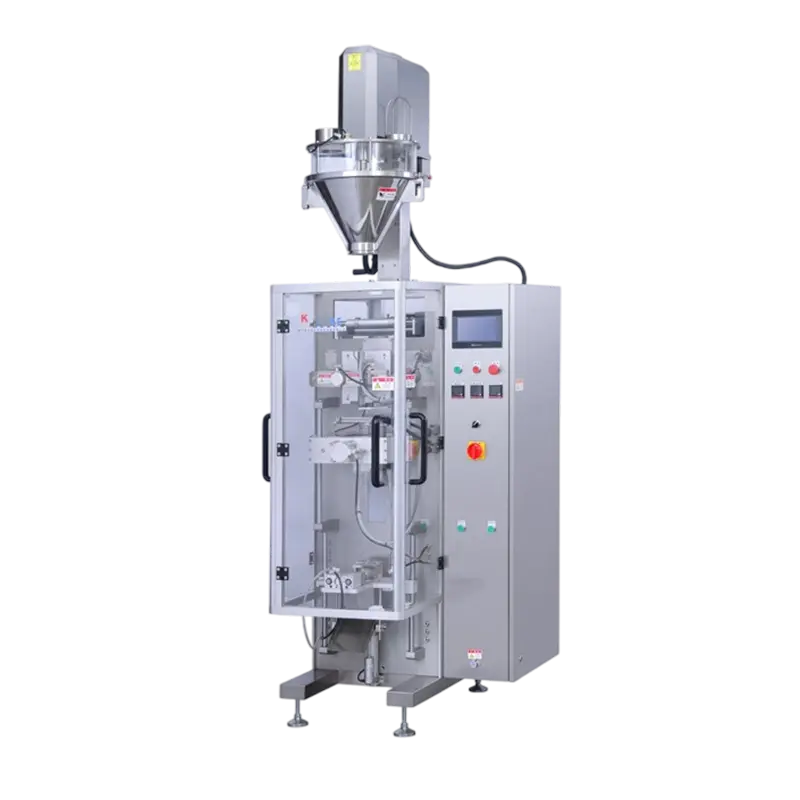
Her iki ailede de model adlandırma genellikle torba genişliğini ve yapısını izler: küçük perakende paketler için 150 mm civarındaki kompakt sınıflar, orta ve orta uzunluktaki torbalar için 180 ila 230 mm ve büyük kapasiteli veya ağır iş işleri için 270 mm'ye kadar olan kompakt sınıflar. Torba genişliği aralığını, film yapısını ve dozunu seçin, ardından hız marjını kontrol edin.
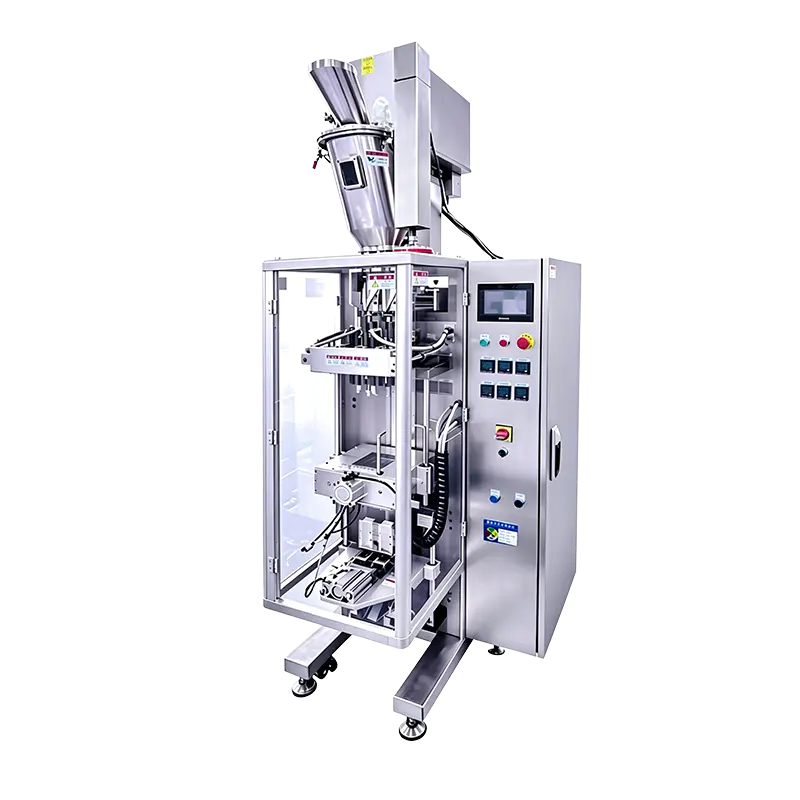
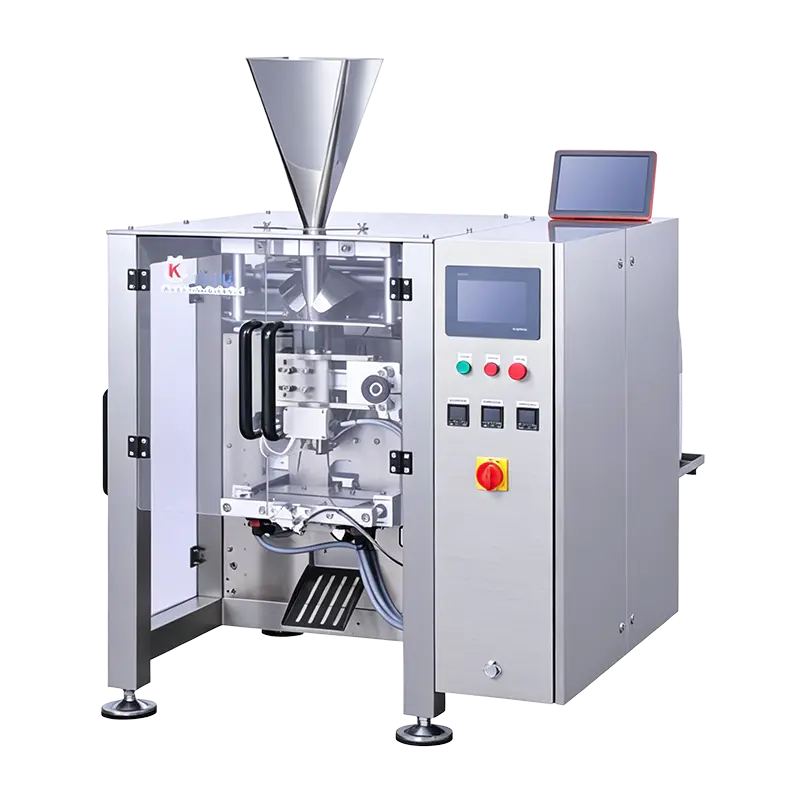 KL180H Yüksek Hızlı Dikey Paketleme Makinası KL180S ile 50-150 mm torba genişliğini paylaşan bu ürün, daha hızlı hat hızları için yükseltilmiş hareket kontrol cihazı aracılığıyla hızı 150 torba/dakika'ya yükseltir. Ürünü Görüntüle →
Erkenden teyit edilmesi gereken bir ayrıntı: Makinenin torba genişliği aralığı aslında hem lansman SKU'nuzu hem de gelecek yıl için planlanan daha büyük boyutu kapsıyor mu? Eski kapasitedeki 20 mm'lik eksiklik, iki yıllık bir makineyi yedek parça bağışçısına dönüştürüyor.
Denetim ekipmanı genellikle alıntı yapılan son öğedir ve suçlanan ilk öğedir. İki kural onu dürüst tutar. İlk olarak, bir metal detektörünün veya X-ışını tünelinin açıklığı hassasiyeti belirler: daha büyük bir açıklık, daha büyük ürünlerin geçmesine izin verir ancak tespit edilebilir parça boyutunu azaltır; bu nedenle açıklığı, ortalama pakete göre değil, hattaki en uzun pakete göre belirtin. İkincisi, bir kontrol terazisi yalnızca reddetme cihazı doğrulanırsa kullanışlıdır; her reddetme sinyali, başlangıçta ve vardiya sonunda tekrar onaylanan fiziksel bir kaldırma işlemi sağlamalıdır.
Tipik test parçası boyutları, açıklığa ve ürün etkisine bağlı olarak demirli, demirsiz ve paslanmaz numuneler için 1,5 ila 3,0 mm aralığındadır. Yüksek tuz veya nem içeriğine sahip ürünler telafi edilmesi gereken bir sinyal oluşturur; bu nedenle gerçek ürünle yapılan fabrika denemeleri katalog spesifikasyonlarından daha önemlidir.
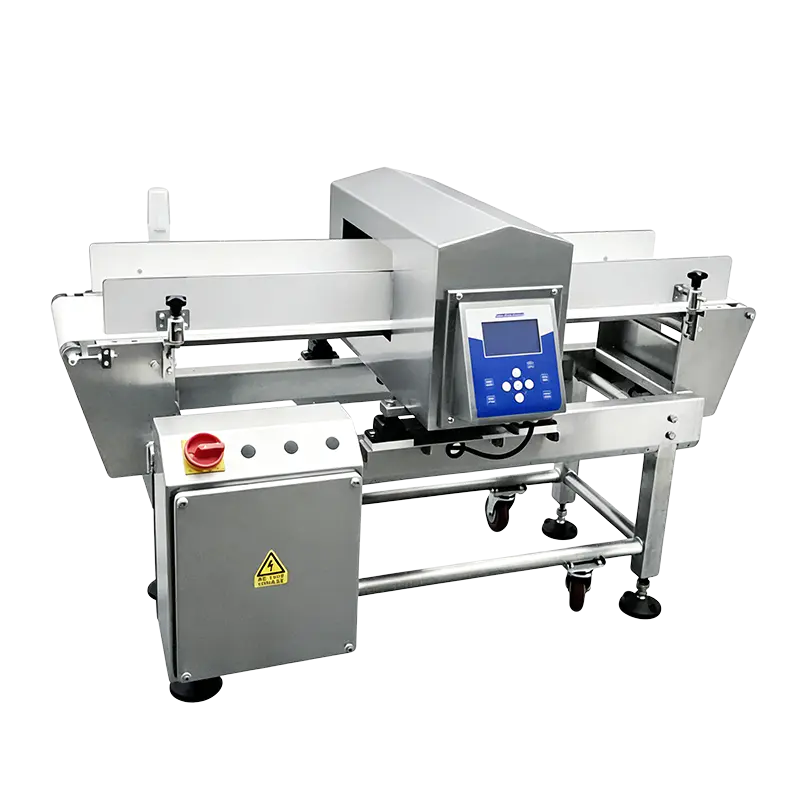 ER3515 Standart Hat İçi Metal Algılama Makinesi Torbalı atıştırmalıklar, kutulu ilaçlar ve şişelenmiş baharatlar için bu hat içi dedektör, 350×150 mm'lik bir açıklık, 50 ürün parametresi hafızası ve birden fazla isteğe bağlı reddetme cihazı sunar. Ürünü Görüntüle →
Birden fazla kategoriyi paketleyen tesisler için, gıda paketleme çözümleri genel bakış, makineleri istasyona göre gruplandırır, böylece bir hat ayrı kataloglardan bir araya getirilmek yerine tek bir konfigürasyonda monte edilebilir.
Aynı hız değerlerine sahip iki hattın haftalık temizlik süresi saat açısından farklılık gösterebilir. Ayrıntıları kurulumdan sonra değil, fabrika ziyareti sırasında arayın:
Filmler de önemli. 300 mm'lik bir rulo çapı, 200 mm'lik bir ruloya göre vardiya başına daha az ekleme anlamına gelir; Dakikada 70 torbalık üretim hattında bu fark, günlük üretimde ölçülebilir bir kazanç olarak ortaya çıkıyor.
Karton başına altı torba olmak üzere, 250 g'lık, dakikada 60 perakende torbayı hedefleyen bir dondurulmuş sebze paketleyicisini ele alalım. Mühür arızaları, film eklemeleri, ağırlık reddi ve kısa duruşlar için yüzde 10 ila 15'lik gerçekçi kayıplar uygulayın; kurulu oran, dakikada yaklaşık 70 torba olmalıdır.
| İstasyon | Gerekli çıktı | Ödenek uygulandı | Seçilen derecelendirme |
|---|---|---|---|
| Kombinasyon kantarı | 60 döküm/dakika | Reddedilenler için %15 | 70 döküm/dakika |
| Torbalama makinesi | 60 torba/dakika | Eklemeler ve duraklar için %15 | 70 torba/dakika |
| Kontrol terazisi | 60 paket/dak | 200 mm aralıkta bant hızı | 70 paket/dak verim |
| Kutu paketleyici | 10 karton/dak | Karton sıkışmaları için %20 | 12 karton/dak |
Tahsisatların yönüne dikkat edin: Her istasyonu satış hedefinin üzerine değil, üstüne iterler. Dakikada tam olarak 60 torba olarak belirlenen bir hat, üretimde yaklaşık 50 torba üretecektir ve operatörün hiçbir çabası bu farkı telafi edemez.
Kabul testi, spesifikasyonların sözleşmeye bağlı hale geldiği yerdir. Kısa, doğrulanabilir bir kontrol listesi her iki tarafı da korur:
Besleme asansöründen paletleyiciye kadar tek şeritli bir hat, tipik olarak 15 ila 30 metre uzunluğa sahiptir, ayrıca temizlik ve bakım için her tarafta en az bir metrelik erişim koridorları bulunur. Paketleyicinin üzerindeki alan zemin alanı kadar önemlidir: çok kafalı bir terazi artı besleme sistemi üç metre yükseklik ekleyebilir.
Evet, birçok gıda fabrikası da tam olarak bunu yapıyor: önce torbalama makinesiyle manuel besleme, ikinci yılda tartım, üçüncü yılda denetim, en son koli paketleme. Önemli olan, çerçeve, elektrik planı ve konveyör yüksekliklerinde gelecekteki istasyonlara ilk günden itibaren izin verilmesidir, aksi takdirde yenilemeler orijinal ekipmandan daha pahalıya mal olur.
Yalnızca standart aralık torba genişliğine, dolum hacmine veya ürün şekline ulaşamadığında. Özel parçalarla birlikte teslim süresi ve maliyet artar; bu nedenle, öncelikle aynı serideki bitişik modelin, makul bir hız marjıyla teknik özellikleri karşılayıp karşılamadığını kontrol edin.
Gerçek numuneler, yığın yoğunluk aralığı, hedef doz ve tolerans, dakika başına hedef torbalar, film yapılı torba çizimi ve temizleme rejimi gönderin. Bu paket, bir mühendisin katalog numarası yerine bir konfigürasyon önermesine olanak tanır ve genellikle teklif döngüsünü uzatmak yerine kısaltır.
Otomatik paketleme hattı bir toleranslar zinciridir: girişte ürün akışı, tartıda doz doğruluğu, çenelerde mühür bütünlüğü, açıklıkta algılama yeteneği ve sonda kutu bütünlüğü. Zincir yalnızca her halka aynı hedef çıktıya ve aynı ürün verilerine göre belirtilirse geçerli olur; bu nedenle başlangıçtaki spesifikasyon çalışması, her ne kadar sıkıcı gelse de, tüm projedeki en ucuz mühendisliktir.
K-Line'ın mühendislik ekibi otomatik paketleme konusunda yirmi yıla yakın zaman harcadı ve her sistem, müşterinin katına ulaşmadan önce üst düzey teknik personelin denetimi altında tasarlanıp inşa ediliyor. Bir gıda hattı planlıyorsanız en faydalı ilk adım, bir ürün numunesi ve üç rakamdır: doz, tolerans ve dakika başına poşet.
Bize Ulaşın
+86-573-82788180
+86-15325730953
E-postaya ihtiyacınız var
info@mainfill.com
jiayingzhuge18@qq.com
Hakkında
Jiaxing K-Line Machinery Co., Ltd., yurtiçi üst düzey ve yurtdışı pazarlara hizmet veren bir otomatik paketleme makinesi üreticisi ve servis sağlayıcısıdır.
Bağlantılar
Ürünler
Ücretsiz Teklif Alın