İki fabrika aynı dikey torbalayıcıyı, aynı çok kafalı teraziyi ve aynı kontrol terazisini kursa da yılı çok farklı davranan hatlarla sonlandırabilir. Ekipman listesi nadiren onları ayıran şeydir; düzen şöyledir. İstasyonlar arasındaki mesafe, reddedilen torbaların düştüğü yer, bir teknisyenin güvenlik kapısını açmak için ne kadar alana sahip olması gerektiği ve film rulolarının nerede depolandığı, vardiya başına hattan kaç tane iyi torbanın çıkacağını belirler.
Kısa cevap: Hız belirleyen makinenin etrafında otomatik paketleme hattı düzenini oluşturun ve önce gerçekçi bir iyi çıktı hedefi oluşturun, ardından bunu servis erişimi, değiştirme ve reddetme işlemleri için genişletin. Boş olan zemin alanından geriye doğru çizilen yerleşimler, kurulum sonrasında üretim ekibine pahalı sorunları - torbalayıcıda açlık, tıkanmış konveyörler, iki kişiye ihtiyaç duyan değişimleri - devretme eğilimindedir.
Her hattın ritmi ayarlayan bir istasyonu vardır. Granül hattında genellikle dikey şekillendirme-doldurma-kapatma makinesi kullanılır. Bir toz hattında bu, burgulu doldurucu veya vidalı tartıcı olabilir. Çoklu SKU hattında genellikle en uzun değişime sahip olan poşet makinesidir. Önce onu bulun, sonra diğer tüm istasyonları destek olarak değerlendirin.
Düzenlemeyi iki rakam yönlendiriyor: istasyonun hızı ve vardiya başına gerçekten iyi paketler ürettiği saat sayısı. Dakikada 80 torba kapasitesine sahip bir torbalayıcı tüm vardiyada 80 torba teslim etmeyecektir; film ekleme, tartım çevrim süresi, mühür soğutma, red çıkarma ve kısa duraklamaların hepsi can sıkıcıdır. Aşağı yöndeki konveyörleri ve koli paketleyicileri isim plakasındaki rakamlara göre boyutlandıran ekipler, genellikle vardiyanın çoğunu aç bırakan bir koli paketleyiciyle sonuçlanır. İyi çıktıyı ölçebilecek büyüklükteki takımlar, iki kez satın almadan gelişme olanağı bırakır.
Pratikte, hat çıkışı, en yavaş istasyon hızının gerçekçi çalışma süresiyle çarpımına yakındır , teklifteki her teknik özellik sayfasının toplamı değil. Kimse konveyör hattını çekmeden önce bu numarayı düzeltin, çünkü bir veya iki paketleyiciye ihtiyacınız olup olmadığına ve hat sonunun manuel mi yoksa otomatik mi olacağına karar verir.
Ürün ne olursa olsun, otomatik bir hat beş işlevsel bloğa ayrılır ve her biri kat planıyla ilgili farklı bir soru sorar. Tartım ve torba oluşturma işlemlerinin fiziksel olarak yakın tutulması ürün düşüşünü kısaltır, bu da toz, dökülme ve ağırlık kaymasını azaltır. Denetimi ve reddetme işlemlerini bir koridorun yanında tutmak, atık kutularının korumaların arkasına gömülmesini önler; bu, çok fazla yürüme tasarrufu sağlayan küçük bir karardır.
| Bölge | Tipik ekipman | Erken çözülmesi gereken soru |
|---|---|---|
| Besleme ve besleme | Z tipi kovalı elevatör, vakumlu yükleyici, eğimli konveyör, vidalı elevatör | Hammadde nereye geliyor ve operatör korunan alana girmeden yeniden dolum yapabilir mi? |
| Tartım ve dozajlama | Çok kafalı kantar, doğrusal kantar, burgu doldurucu, hacimsel kap | Ürüne hangi tartım prensibi uygundur ve torbaya olan düşüş ne kadardır? |
| Çanta veya kese oluşturma | Dikey form-doldur-kapat makinesi, otomatik hazır poşet makinesi | Şu anda hangi çanta stilleri kullanılıyor ve önümüzdeki üç yıl içinde hangilerinin olması muhtemel? |
| İnceleme ve reddetme | Kontrol terazisi, metal dedektörü, X-ray kontrol sistemi | Reddedilen paket nereye gider ve ret, hattı durdurmadan onaylanabilir mi? |
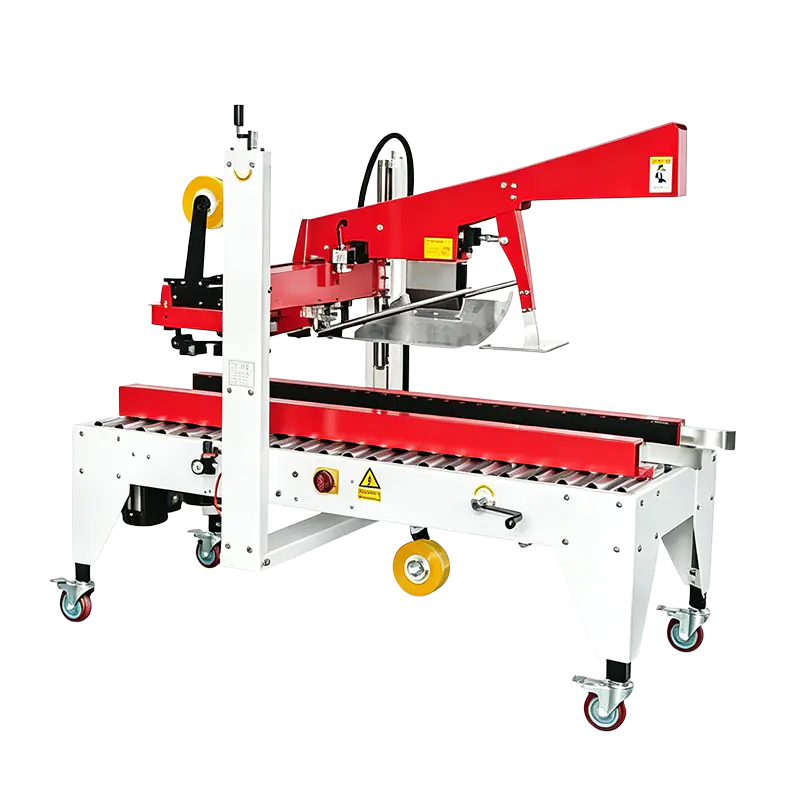
| Kasa paketleme ve paletleme | Koli oluşturucu, koli paketleyici, kapatıcı, kodlayıcı, paletleme robotu | Manüel veya otomatik hat sonu ve her seçeneğin ne kadar biriktirme alanına ihtiyacı var? |
Üç topoloji çoğu fabrika katını kapsar ve seçim, tek bir model numarası sabitlenmeden çok önce ayak izini değiştirir. Bir seri hat, her istasyondan bir ürün akışı gerçekleştirir. Paralel bir çizgi akışın bir kısmını kopyalar, böylece bir yarısı çalışmaya devam ederken diğer yarısı durur. Karışık bir hat, ortak bir ön ucu paylaşır ve aşağı yönde bölünür; bu, uzun vadeli bir temel ürüne kısa vadeli varyantlarla uyum sağlar.
| Topoloji | En uygun | Takas |
|---|---|---|
| Serisi | Tek ürün ailesi, yüksek hacim, istikrarlı talep | Metrekare başına en yüksek verimlilik, ancak artıklık yok; tek durak her şeyi durdurur |
| paralel | Birkaç SKU veya çalışma süresinin taban alanından daha önemli olduğu üretim | Ekipman ve yardımcı programları çoğaltarak akışın bir kısmı için alanı kabaca iki katına çıkarır |
| Karışık | Uzun vadeli temel ürün artı sık kısa vadeli çalışmalar | Genel olarak iyi bir denge ancak yönlendirme, birleştirme ve kontroller daha fazla planlama çabası gerektiriyor |
İyi çıktı hedefinize makul tamponlarla bir seri hat üzerinde ulaşılabilirse, iki yarım hat oluşturma isteğine karşı koyun. Yinelenen akış yolları, yinelenen temizlik, yinelenen değişim ve ürünün durup bayatlayacağı iki kat daha fazla yer anlamına gelir.
Çoğu düzen yeniden çalışması, kurulum haftasına kadar kimsenin işi olmayan öğelerden gelir. İmzalamadan önce çizimi bu altı noktayla yürüyün:
Islak veya yapışkan ürünlerde drenaj kanalları, motorlar ve sensörler için yıkama koruması ve durulama suyunun odadan nereye çıkacağına dair bir plan ekleyin. Bunlar çizimdeki ucuz çizgiler ve beton döküldükten sonra pahalı olanlardır.
Bölgeler ve topoloji sabitlendikten sonra ekipman seçimi hızla daralır. Hızı belirleyen torbalayıcı, konveyör yüksekliğini ve tampon boyutunu belirler; tartım başlığı döngü süresini ve dolayısıyla düşüşün uzunluğunu belirler; denetim istasyonu, reddetme kanalının ve onay kutusunun nerede olması gerektiğini belirler.
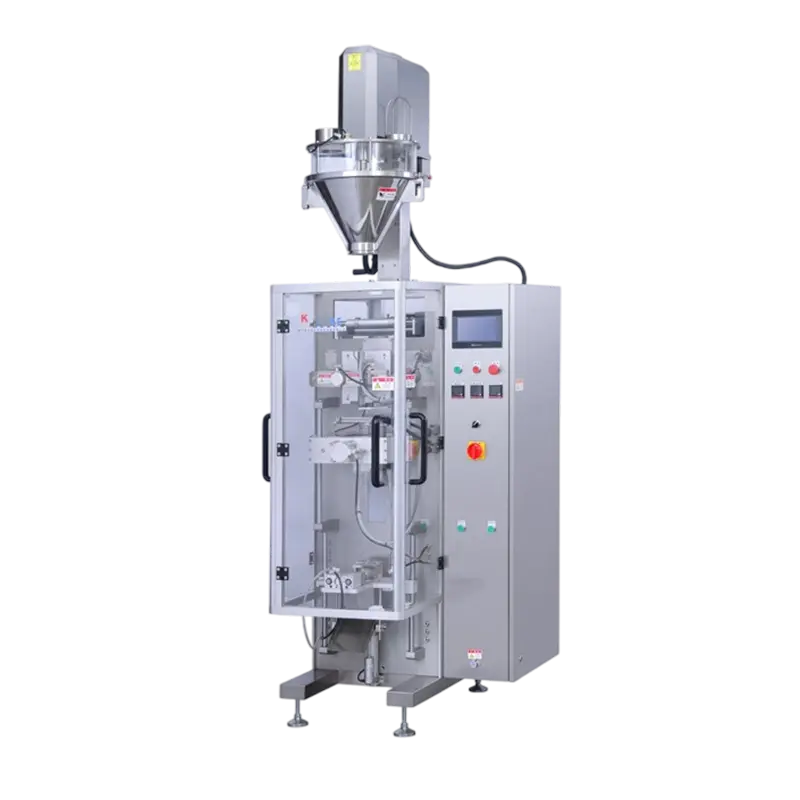
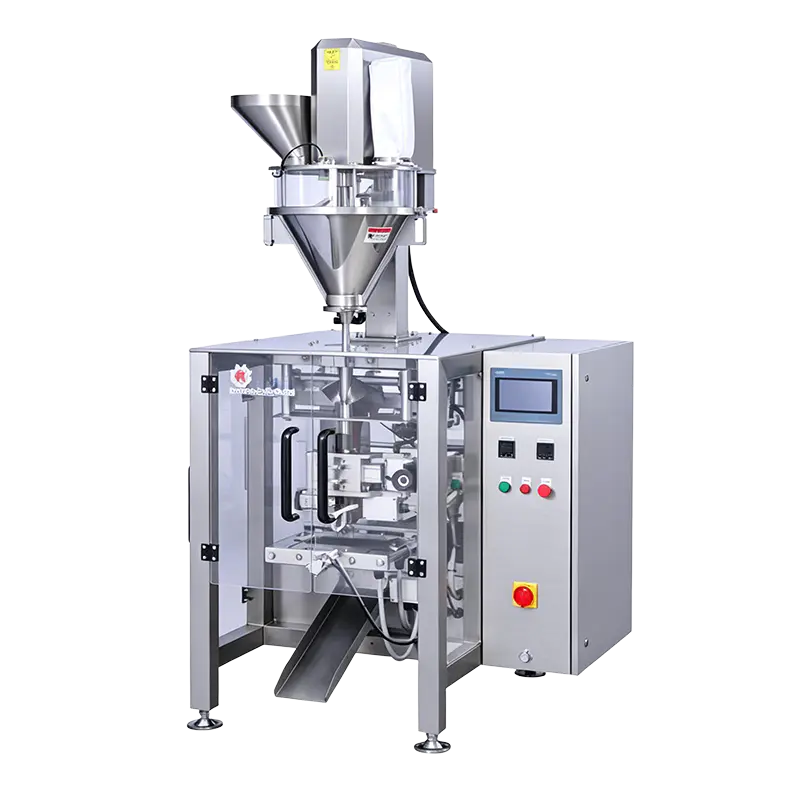
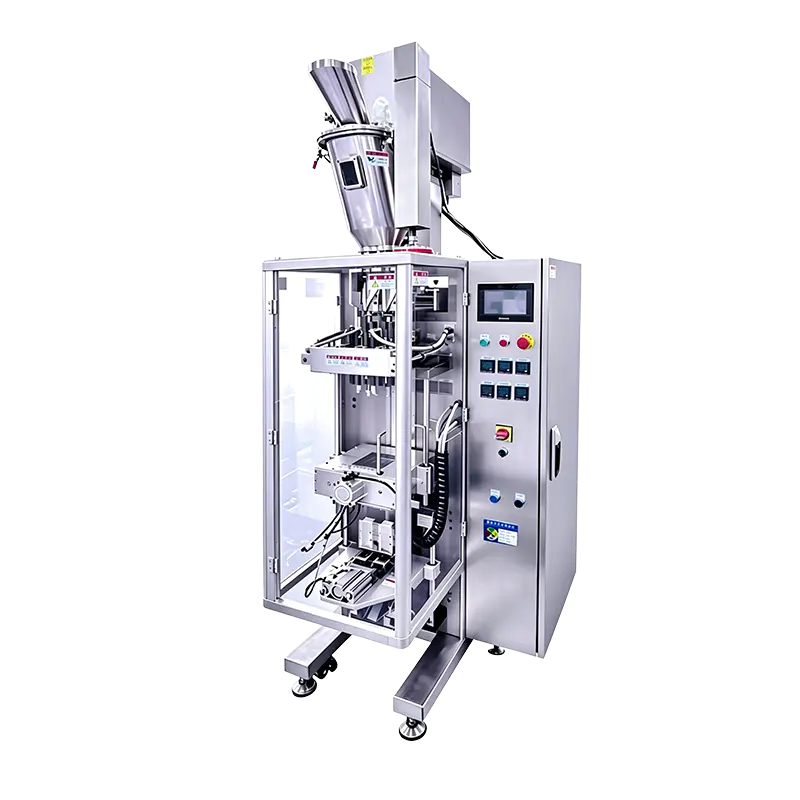
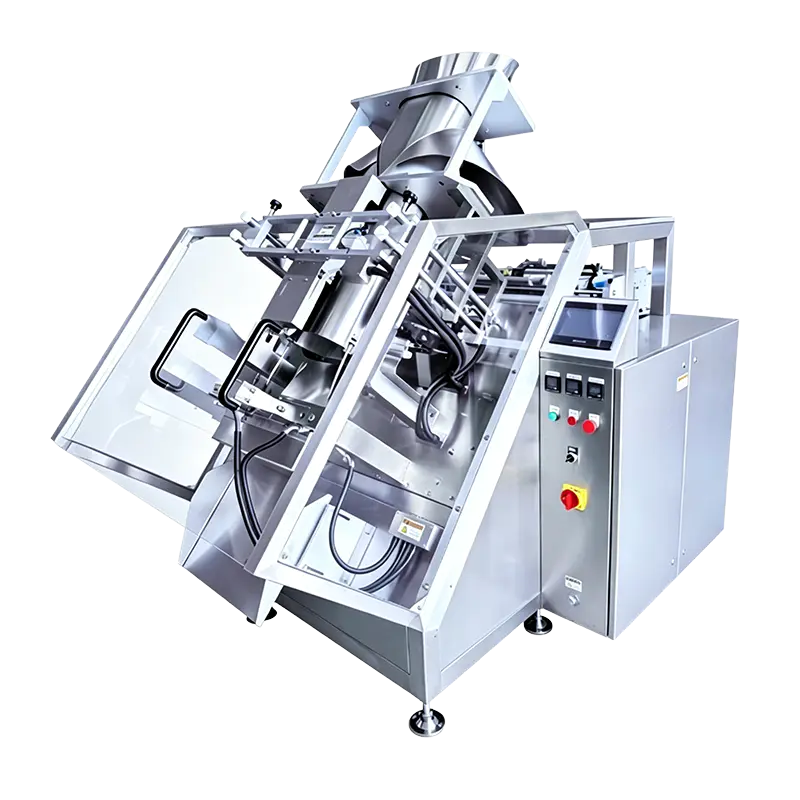
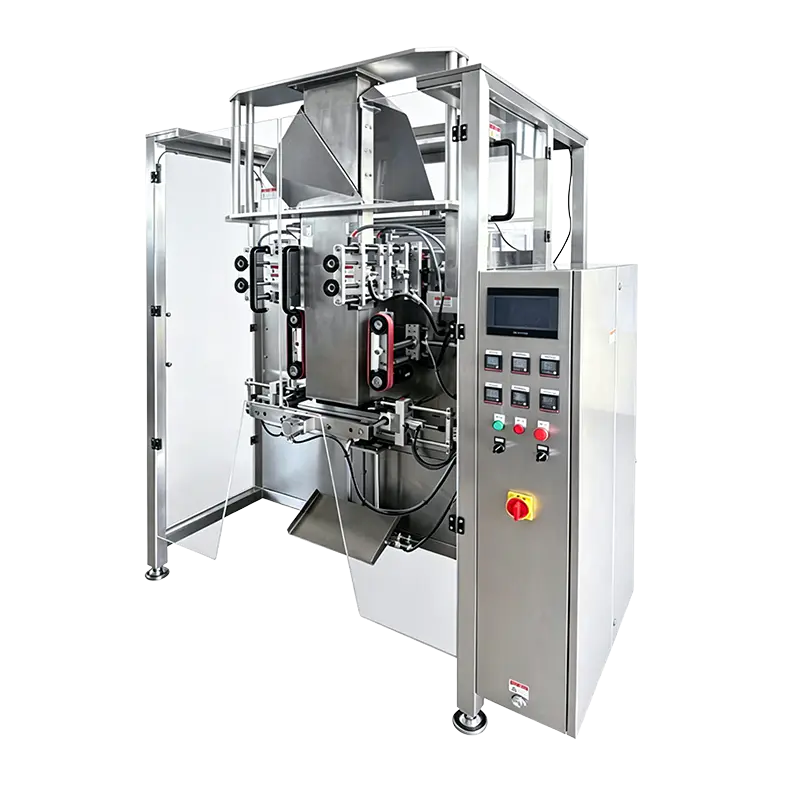
Orta boy torbalı granül ve atıştırmalık üretimi için, yüksek hızlı bir dikey makine genellikle dayanak noktasıdır: KL230H, hız aralığının daha yüksek ucunda bir orta torba formatını çalıştırır, bu nedenle aşağı yöndeki konveyörler ve koli paketleyicinin, daha sonra değiştirilecek daha yavaş bir makine yerine, bu makineye göre boyutlandırılması gerekir.
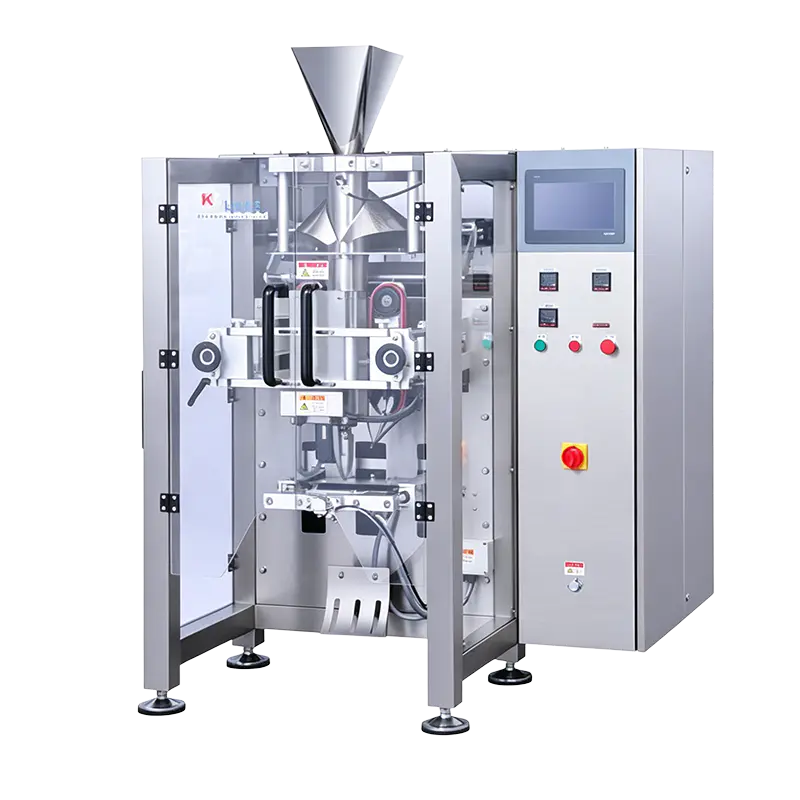 KL230H Yüksek Hızlı Orta Torba Dikey Paketleme Makinası Orta boy torbalar için KL230H yüksek hızlı dikey paketleyici, 15–150 torba/dakika, daha yüksek orta boy torba verimine ihtiyaç duyan kuruyemiş, dondurulmuş gıda ve tarım üreticileri için uygundur. Ürünü Görüntüle →
Paket ağırlığı penceresinin dar olduğu (küçük torbalar, hassas dozaj, düşük fire toleransı) durumlarda, yüksek hassasiyetli doğrusal tartı genellikle çok kafalı büyük bir tartıdan daha iyi bir yerleşim ortağıdır çünkü daha kısa döngüsü, bırakma yolunu kompakt ve toz yakalamayı basit tutar.
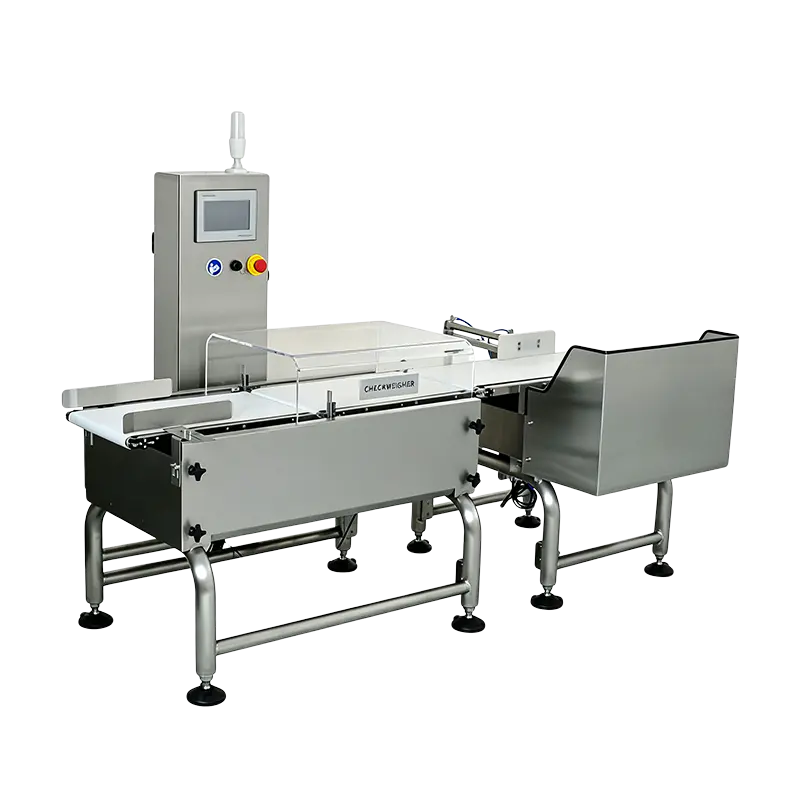 EW-300-1000 Yüksek Hassasiyetli Lineer Tartım Kontrol Terazisi Dar paket ağırlığı pencereleri ve hassas dozajlama için bu doğrusal kontrol terazisi, 300 mm'lik bir bantta ±0,3 g doğruluk ve 80 parça/dakika'ya kadar hız sunar. Ürünü Görüntüle →
Denetim bloğu, artık bir köşeyi değil, erken yerleştirmeyi hak ediyor. Kapatma işleminden sonra ve koli paketlemeden önce yerleştirilen standart bir metal dedektörü, temiz bir ayırma için yeterli açık konveyör uzunluğuna ve operatörün bir korumanın üzerine eğilmeden ulaşabileceği bir onay kutusuna ihtiyaç duyar. Hala kafa sayımlarını ve tartım prensiplerini karşılaştırıyorsanız, bu kılavuz çok kafalı ve doğrusal tartım arasında seçim yapma her birinin nereye uyduğunu açıklıyor.
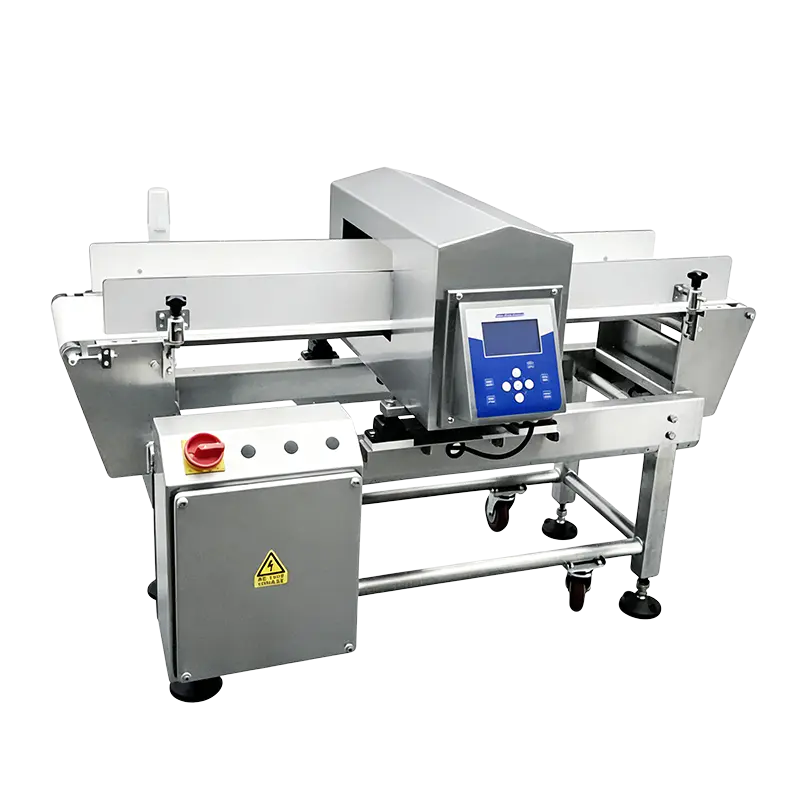 ER3515 Standart Metal Algılama Makinası Torbalı atıştırmalıklar, kutulu ilaçlar ve şişelenmiş baharatlar için standart metal dedektörü; 350×150 mm diyafram açıklığı, Fe≥0,8 mm algılama özelliği. Ürünü Görüntüle →
Yerleşim çizimleri sakin görünüyor çünkü üzerlerinde hiçbir şey değişmiyor. Gerçek çizgiler bunu yapar. Üç SKU'nun bir paketleyiciyi paylaşması durumunda düzen, format parçalarını, filmi ve baskı silindirlerini makinenin kol erişebileceği mesafeye yerleştirmeli ve takım arabasını yürüme yolunun dışında tutmalıdır. 45 dakika yerine 25 dakika süren bir değişiklik genellikle teknik bir karar değil, bir depolama yeri kararıdır.
Tamponlar diğer sessiz faktördür. Paketleyici ve koli paketleyici arasındaki kısa biriktirme masası, mikro duraklamaları emer ve koli hazırlayıcının her tereddüt ettiğinde hattın durmasını önler. Ancak çok fazla tampon, yavaş istasyonu gizler ve ürünün yapışkan veya sıcaklığa duyarlı ürünler üzerinde yeterince uzun süre beklemesine izin verir; bu nedenle, bir vardiya için değil, birkaç dakikalık çıktı için boyutlandırın.
Reddetme işlemleri de aynı disiplini hak ediyor. Metal algılama, kontrol tartımı ve X-ışını retleri, korunan alanın dışındaki kilitli veya açıkça etiketlenmiş bir çöp kutusuna atılmalıdır; bir doğrulama sensörü, başarısız bir ret, şüpheli bir paketin devam etmesine izin vermek yerine hattı durduracak şekilde konumlandırılmalıdır. Gıda, evcil hayvan yemi ve tarım hatları genellikle bu bloğa toz kontrolü, yıkama ve haşerelere karşı koruma sağlar; the gıda paketleme çözümleri genel bakış, bu yapılandırmaların genellikle nasıl gruplandırıldığını gösterir.
Yararlı bir genel şekil yoktur. Alan, verimi, torba boyutunu ve ne kadar tampon istediğinizi ve ayrıca her makinenin etrafındaki servis açıklıklarını takip eder. Manuel hat sonu bulunan kompakt tekli torbalama hattı birkaç düzine metrekareye sığabilirken, otomatik koli paketleme ve paletleme özelliğine sahip aynı ürün çoğunlukla biriktirme ve paletleme için bunun birkaç katına ihtiyaç duyabilir.
Çoğu düzen, paketin stabilitesine ve ayırma mekanizmasına bağlı olarak metal algılamayı kapatmadan sonra ve kontrol tartımından önce veya sonra yapar. Karar verme faktörü genellikle reddetme onayıdır: Hangi ünite ilk önce reddederse, kutusu ve sensörü için yer olması gerekir ve ikinci ünite, ilk ünitenin zaten kınadığı paketi yeniden kabul etmemelidir.
Hemen ikinci makineyi satın almak yerine zemin alanı ve kullanım kapasitesini ayırın. Denetim ve koli paketleme bölgesinde ekstra uzunluk, yedek basınçlı hava düşüşü ve bir ek güç beslemesi inşaat sırasında ucuzdur ve sonrasında zahmetlidir.
Hat hızı, ideal koşullarda en yavaş istasyonun yapabileceği şeydir. İyi çıktı, duraklamalar, retler, değiştirmeler ve temizleme sonrasında vardiya başına satılabilir ürün olarak hattan çıkan şeydir. Yerleşim kararları, özellikle arabellek boyutu ve erişim odası, ikinci sayıyı birinciden çok daha fazla etkiler.
Bir tedarikçi görüşmesine getirebileceğiniz en yararlı şey, makinelerin istek listesi değil; ölçülen iyi çıktı hedefi, önümüzdeki üç yılın SKU listesi ve sütun ızgarası ve hizmet kesintilerinin işaretlendiği bir kat planıdır. Bu üç öğeyle birlikte, otomatik paketleme hattı düzeni bir çizim egzersizi olmaktan çıkıyor ve devreye alındıktan iki yıl sonra bile hala mantıklı görünen bir üretim kararı haline geliyor.
Bize Ulaşın
+86-573-82788180
+86-15325730953
E-postaya ihtiyacınız var
info@mainfill.com
jiayingzhuge18@qq.com
Hakkında
Jiaxing K-Line Machinery Co., Ltd., yurtiçi üst düzey ve yurtdışı pazarlara hizmet veren bir otomatik paketleme makinesi üreticisi ve servis sağlayıcısıdır.
Bağlantılar
Ürünler
Ücretsiz Teklif Alın